Email:
 Telephone: +86-13951382065

Ilmaluokittimen suunnittelu saa harvoin ansaitsemaansa huomiota. Useimmissa jauhatusprojekteissa keskustelu pyörii myllyn, sen telojen, renkaiden ja moottorin ympärillä, ja luokittelija päättää hiljaa, vastaako valmis jauhe todella asiakkaan toiveita. Toimitettuamme lähes 100 energiaa säästävää jauhatuslinjaa metallurgiassa, kaivosteollisuudessa, rakennusmateriaaleissa ja kemiallisessa käsittelyssä, olemme oppineet yhden yksinkertaisen läksyn: hyvin suunniteltu luokitin voi saada keskimääräisen myllyn näyttämään erinomaiselta ja huonosti suunniteltu voi saada erinomaisen laitteen näyttämään rikki.
Seuraavaksi tarkastellaan käytännössä ilmaluokituksen taustalla olevia suunnitteluperiaatteita, leikkauskohtaa aidosti liikuttavia muuttujia ja sitä, miten myllyvalinta muokkaa sen yläpuolella olevaa luokittelijaa. Mikään näistä ei ole teoriaa itsensä vuoksi. Jokainen piste tulee käyttöönotosta, näytteenotosta ja vianetsinnästä oikeilla tuotantolinjoilla.
Mitä ilmaluokitin todella tekee hiomapiirissä
Ilmaluokitin ei ole näyttö. Siinä ei ole verkkoa, ei aukkoa eikä mekaanista estettä, joka pysäyttää ylisuuria hiukkasia. Erottaminen tapahtuu voimien tasapainon kautta. Luokitteluvyöhykkeen sisällä jokainen hiukkanen työntyy ulospäin keskipako- tai inertiavoimalla ja vetää sisäänpäin aerodynaamisen vastuksen vaikutuksesta. Koska keskipakovoima kasvaa massan mukana, kun taas vastus kasvaa pinta-alan mukana, suuremmat hiukkaset ajavat ulospäin, kun taas hienommat seuraavat ilmavirtaa. Koko, jossa kaksi voimaa kumoavat toisensa, tulee leikkauspisteeksi.
Suljetussa hiontapiirissä luokitin suorittaa kolme tehtävää samanaikaisesti:
- Se jakaa tehtaan poistovirtauksen valmiiksi tuotevirraksi ja karkeaksi paluuvirtaukseksi.
- Se ohjaa lopullisen jauheen yläkokoa ja hiukkaskokojakautumaa.
- Se rajoittaa ylijauhatusta poistamalla hienojakoiset osat heti, kun ne ovat riittävän hienoja.
Neljä suorituskykylukua kertovat, toimiiko malli todella. Leikkauspiste, joka ilmaistaan usein muodossa d50 tai d97, määrittää, missä jako tapahtuu. Leikkauksen terävyys kuvaa kuinka puhdas halkeama on. Kierrättävä kuorma osoittaa, kuinka paljon materiaalia kierrätetään. Ominaisenergia tonnia valmista jauhetta kohden paljastaa todelliset käyttökustannukset. Liian karkeaksi leikkaava luokitin ylikuormittaa myllyä. Se, joka leikkaa liian hienoksi, kierrättää jauhetta, joka oli jo hyväksyttävää ja polttaa energiaa turhaan.
Tehokkaan luokituksen taustalla olevat suunnitteluperiaatteet
Voiman tasapaino leikkauspisteessä
Roottorin nopeus on näkyvin vipu missä tahansa luokittimessa. Roottorin kärjen nopeuden nostaminen vahvistaa keskipakokenttää ja työntää leikkauskohtaa hienommaksi. Koska hiukkasten massa skaalautuu karkeasti halkaisijakuution kanssa, kun taas veto skaalautuu neliön mukaan, jopa vaatimaton nopeuden muutos saa aikaan mitattavissa olevan muutoksen valmiissa hiukkaskokojakaumassa. Juuri tästä syystä taajuusmuuttajakäytöistä on tullut vakiona nykyaikaisissa laitteissa: leikkauspiste muuttuu toimintaparametriksi eikä kiinteäksi mekaaniseksi tosiasiaksi.
Luokitteluvyöhykkeen geometria
Roottorin halkaisija, siipien lukumäärä, siipien kulma, roottorin ja kotelon välinen rako sekä pyörremittarin syvyys ja halkaisija muokkaavat kaikki sisäisen virtauskentän. Korkeampi, kapeampi luokitusvyöhyke pidentää viipymisaikaa ja yleensä parantaa terävyyttä, mutta se myös lisää paineen alenemista. Lyhyt, leveä vyöhyke käsittelee enemmän ilmaa ja enemmän läpimenoa pehmeämmän leikkauksen kustannuksella. Ei ole olemassa universaalisti oikeaa geometriaa, vain syötettä ja kohdetuotetta vastaava geometria.
Ilmavirta, paine ja tiivistys
Ilmalla on kaksi erillistä tehtävää: se kuljettaa hiukkasia ja hajottaa niitä. Kuljetusilma määrää kapasiteetin, kun taas dispersion laatu asettaa terävyyden. Rehu, joka tulee luokitusvyöhykkeelle möykkyinä, luokitellaan kokkareiksi riippumatta roottorin tarkkuudesta. Koko piirin käyttäminen alipaineessa pitää pölyn järjestelmän sisällä ja parantaa kodinhoitoa, ja tiivisteilma suojaa laakereita hienoilta hankaavilta hiukkasilta. Kun tavoitteena on vakaa ultrahieno teho, roottorin nopeuden ja tuloksena olevan hiukkaskokojakauman välinen suhde ansaitsee syvemmän tutkimuksen; artikkelimme aiheesta korkean tarkkuuden luokittelijat pystysuorassa jauhinmyllyssä tutkii linkin yksityiskohtaisesti.
Suunnittelumuuttujat, jotka siirtävät leikkauspistettä
Alla olevassa taulukossa on yhteenveto siitä, miten tärkeimmät suunnittelu- ja toimintamuuttujat käyttäytyvät käytännössä. Käsittele muutoksen suuntaa luotettavana ja tarkkaa suuruutta sellaisena, joka on vahvistettava ottamalla näytteitä omasta materiaalistasi.
| Suunnittelumuuttuja | Kuinka se säädetään | Vaikutus leikkauspisteeseen | Vaikutus kapasiteettiin ja laatuun |
|---|---|---|---|
| Roottorin nopeus | Taajuusmuuttaja | Suurempi nopeus antaa hienomman leikkauksen | Viritettävä toiminnassa; hienompi leikkaus lisää kiertävää kuormaa |
| Roottorin halkaisija ja siipien lukumäärä | Korjattu suunnittelun aikana | Suurempi roottori, jossa on enemmän teriä, leikkaa hienommin | Suurempi kapasiteetti, mutta suurempi painehäviö |
| Ensisijainen kuljetusilma | Pellin tai tuulettimen nopeus | Lisää ilmaa siirtää leikkausta karkeammin | Lisää läpimenoa ja vaarantaa karkean hännän |
| Toissijainen dispersioilma | Vaimentimen asetus | Pieni suora vaikutus | Terävämpi leikkaus ja vähemmän karkeita hiukkasia hienoaineessa |
| Vortex etsijän syvyys | Mekaaninen muutos | Alempi tai pienempi etsin leikkaa hienommin | Parantaa hienojen hiukkasten talteenottoa, lisää paineen laskua |
| Sulje ilmavirtaus | Paineensäädin | Ei suoraa vaikutusta | Suojaa laakereita ja estää likaantumisen |
Luokitinsuunnittelun yhteensovittaminen tehtaan ylävirtaan
Luokitinsuunnittelua ei ole olemassa erikseen. Tehdas määrittää syöttökokojakauman, pölykuormituksen ja materiaalin pääsyn luokitusvyöhykkeelle, joten nämä kaksi on suunniteltava yhdeksi järjestelmäksi. Tässä kokemus täydellisistä hiomalinjoista kannattaa, koska toisella puolella tapahtuva muutos näkyy aina toisella.
Pystyjyrsimet kiinteällä dynaamisella luokittimella
Pystyjauhatusmyllyssä luokitusroottori sijaitsee suoraan jauhatuspöydän yläpuolella ja jakaa saman kotelon jauhatusalueen kanssa. Ilmavirta kuljettaa materiaalia ylöspäin, luokitellaan yhdellä kertaa ja palautetaan sisäisesti, jos se on liian karkeaa. Suunnittelun painopisteet ovat reilun kokoinen roottori, säädettävä pyörremittari ja riittävän vahva tiivisteilma pitämään hienon hankaavan pölyn poissa laakereista. Koska piiri toimii alipaineessa, luokittelija ja pölynkerääjä on mitoitettava yhdessä eikä erikseen. LYH1008-sarjan pystyhiomamyllymme on rakennettu juuri tämän järjestelyn ympärille, jolloin jauhatus, luokittelu ja kuljetus hoidetaan yhdessä koneessa.
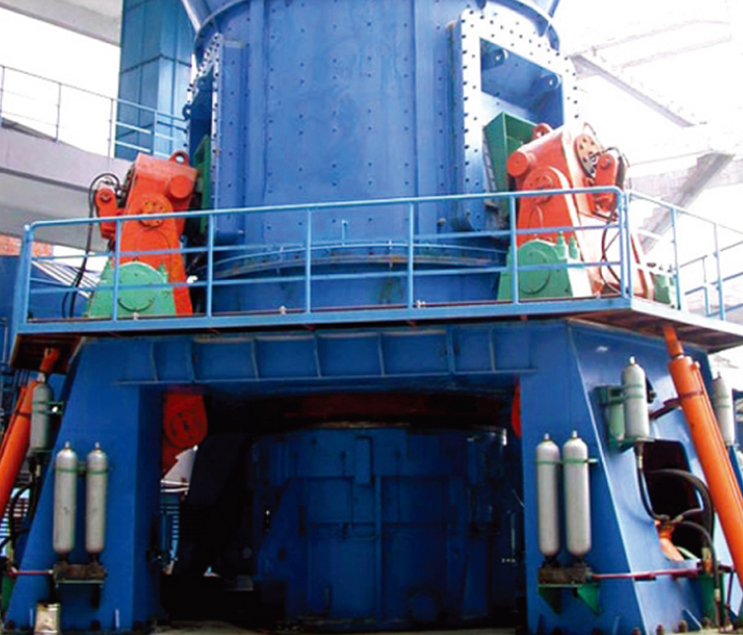 LYH1008-sarjan pystyhiomamylly LYH1008-sarjan pystymylly on uudenlainen laite, joka on suunniteltu imemään ulkomaista teknologiaa. Se jauhaa materiaalin (0-15 mm) pyörivällä hiomalaikalla rullaamalla... Näytä tuote →
Rengasjyrsimet ja älykäs luokittelu
Rengastelajyrsimet käyvät pienemmillä nopeuksilla ja tuottavat kapeamman syöttöjakauman, mikä muuttaa luokittelijan kestävyyttä. Tässä painopiste siirtyy kohti tarkkaa, toistettavaa ohjausta. Säädettävän nopeuden häkki yhdistettynä ohjelmoitavaan logiikkaohjaukseen antaa käyttäjille mahdollisuuden leikata tuotteen hienoutta pysäyttämättä siimaa, ja sen avulla ohjausjärjestelmä kompensoi automaattisesti, kun rehun kovuus tai kosteus siirtyy. LYH996-sarjan uudentyyppinen älykäs pystyrengastelamylly noudattaa tätä filosofiaa yhdistämällä rengastelahiomavaiheen luokittimeen, jonka nopeutta ohjataan osana prosessireseptiä.
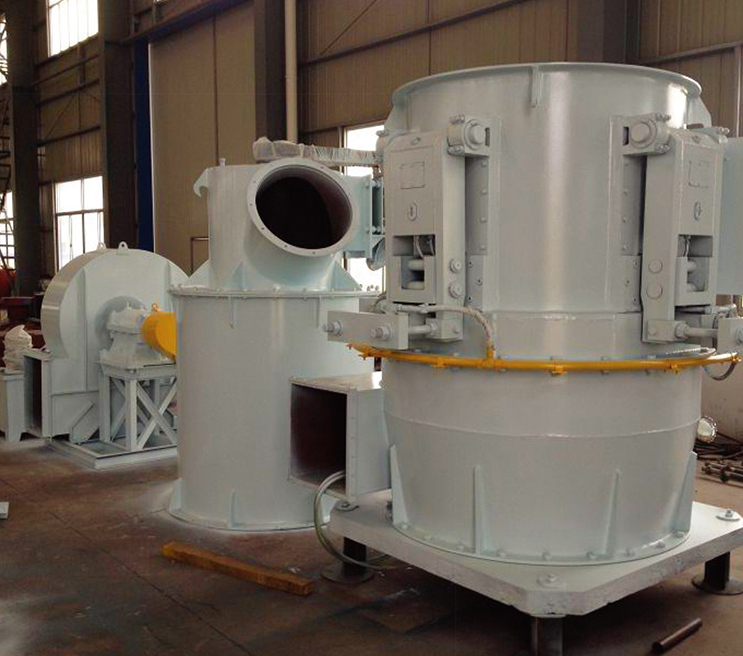 LYH996-sarjan uudentyyppinen älykäs pystysuora rengasjyrsin Ultrahienojen jauheiden käsittelyn alalla, jossa on yhä enemmän erittäin hienojakoisia jauheita koskevia vaatimuksia, perinteiset ultrahienojauheen käsittelylaitteet ovat olleet vaikeita ... Näytä tuote →
Heilurijyrsimet ja jälkiasennusystävällinen luokitus
Raymond-tyyppiset nelitelaiset heilurimyllyt ovat edelleen kalkkikiven, kalsiitin, bariitin, dolomiitin ja vastaavien mineraalien työhevonen, ja monet niistä ovat vuosikymmeniä vanhoja. Niiden luokitin on yleensä kaksoiskartio- tai turbiinityyppinen, joka on asennettu myllyn kotelon päälle. Suunnitteluprioriteetti on tässä erilainen. Luokitteluvaiheen parantaminen tuottaa usein enemmän arvoa kuin hiontavaiheen uudelleen rakentaminen, mikäli puhallin ja kanavat pystyvät absorboimaan ylimääräisen painehäviön. LYH998 4-telainen Raymond-hiomamylly on suunniteltu tätä päivityspolkua ajatellen, jotta olemassa oleva laitos voi parantaa tuotteen hienoutta ja tuottoa vaihtamatta koko piiriään.
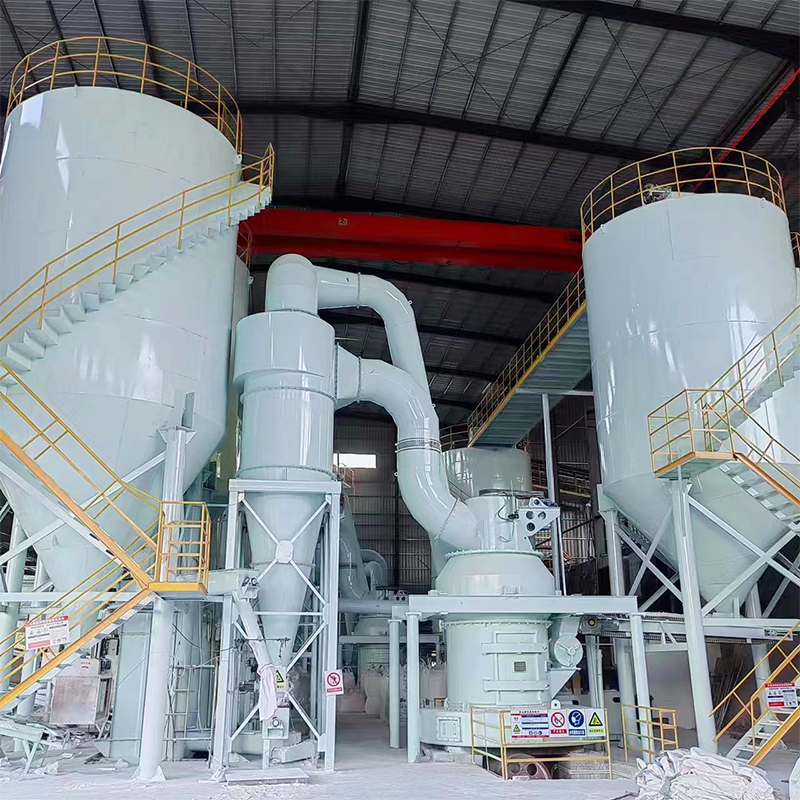 LYH998 Raymond Grinding Pendulum Mill LYH998-sarjan uudentyyppinen älykäs Raymond-mylly on uusin jyrsintyyppi, joka perustuu laajaan yhteistyöhön suurten yliopistojen ja korkeakoulujen kanssa,... Näytä tuote →
Suunnitteluvirheet, joita näemme useimmiten
Useimmat luokitteluongelmat eivät ole eksoottisia. Ne johtuvat muutamasta toistuvista päätöksistä, jotka on tehty liian aikaisessa projektissa.
- Tuulettimen mitoitus myllylle ja sitten luokittelijan pyytäminen tekemään enemmän kuin käytettävissä oleva ilmamäärä sallii.
- Luokittelijan syöttäminen epätasaisella tai märällä materiaalivirralla; yli kuuden prosentin kosteus muuttaa luokituksen tukosongelmaksi erotteluongelman sijaan.
- Kunnianhimoisen leikkauspisteen valitseminen paperille laskematta sen luomaa kiertokuormaa.
- Kulumista huomioimatta. Terän kärjet ja vuoraukset kuluvat, roottorin rako avautuu ja leikkauskohta karkeutuu kuukausittain.
- Tiivisteilman käsittely valinnaisena. Pölyn pääsy laakereihin on yksi yleisimmistä suunnittelemattomien seisokkien syistä.
- Käyttöönotto ilman näytteenottoa. Vakaassa tilassa mitattu hiukkaskokojakauma on ainoa luotettava todiste siitä, että suunnittelun tarkoitus saavutettiin.
Suunnittelusta käyttöönottoon
Hyvä luokitinsuunnittelu päättyy dokumentointiin, näytteenottoon ja säätöön, ei piirustussarjaan. Täydellisellä jauhatuslinjalla luokitusvaihetta verrataan syöttökoon, tavoitehienouden ja käytettävissä olevan ilmamäärän mukaan, minkä jälkeen se varmistetaan seula- ja laseranalyysillä, kun piiri on saavuttanut vakaan tilan. Koska toimitamme projekteja myös EPCM-pohjaisesti, voimme ottaa vastuun koko ketjusta suunnittelusta hankintojen kautta rakentamisen hallintaan, mikä on usein yksinkertaisin tapa välttää aukkoja, joita syntyy, kun useat toimittajat jakavat yhden akkurajan.
Jos suunnittelet uutta projektia tai uudistat olemassa olevaa linjaa, katso yleiskatsaus mitä avaimet käteen -periaatteella EPCM tarkoittaa jauhehiontaprojektissa selittää, miten laajuus, vastuut ja luovutus on tavallisesti rakennettu.
Ilmaluokittimen suunnittelu palkitsee kärsivällisyyden. Fysiikka on yksinkertaista, mutta geometrian, ilmavirran, tiivistyksen ja ohjauksen yksityiskohdat ratkaisevat, toimiiko piiri suunnittelupisteessään vai ajautuuko se pois siitä muutaman kuukauden sisällä. Säädä voimatasapaino oikein, kokoa ilmajärjestelmä rehellisesti ja suunnittele kuluminen ensimmäisestä päivästä lähtien.
klo Nantong Liyuanheng -koneet , olemme rakentaneet vuosia hionta- ja luokituslaitteita mineraaleille, joiden Mohs-kovuus on alle seitsemän prosenttia ja kosteus alle kuusi prosenttia. Valmiiden tuotteiden koko on säädettävissä noin 60-600 meshin välillä. Jos haluat toisen mielipiteen luokitusvaiheestasi, insinöörimme keskustelevat aina mielellään numeroiden kautta kanssasi.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065